


سوراخ های عبوری روی یکبرد فرکانس بالامی تواند از ده ها هزار تا ده ها هزار متغیر باشد. آنها در سیم کشی شرکت نمی کنند، اما اغلب به عنوان "حوضه نامرئی" بین قابلیت اطمینان و کیفیت سیگنال کل برد عمل می کنند. چه برای پوشاندن روغن یا وصل کردن سوراخ، تفاوت فقط یک کاراکتر در نام نیست.
|
یادآوری اجتناب از مشکلات 1: استفاده نادرست از ویژگی Via در سوراخ های پلاگین مستقیماً منجر به شکست جوش می شود. فایل را با استفاده از PADS یا Protel به کارخانه صادر کنید و هنگام پوشاندن روغن، حتماً تعاریف ویژگیهای سوراخهای پلاگین را بررسی کنید. در صورتی که باید با ویژگی های پد طراحی می شد سوراخ افزونه به اشتباه روی ویژگی Via تنظیم شده است. کارخانه تخته روند کلی پوشاندن سوراخ با روغن را دنبال می کند و سطح سوراخ پلاگین را با روغن سبز می پوشاند. نیاز اصلی برای سوراخ های پلاگین اسپری کردن قلع و مس در معرض روی سطح است. هنگامی که به طور کامل توسط روغن سبز پوشانده شود، پین های اجزا نمی توانند لحیم شوند، که می تواند به راحتی منجر به اختلافات بین طرف عرضه و تقاضا شود. قبل از ثبت سفارش، حتماً فایل طراحی را باز کرده و یکی یکی تأیید کنید که ویژگیهای همه سوراخهای افزونه Pad هستند، نه Via، تا از چنین خطاهای سطح پایینی از منبع جلوگیری شود.
بسیاری از مهندسان برای روغن پوشش سوراخ عبوری سفارش می دهند، اما سوء تفاهم معکوس تعریف ویژگی را نادیده می گیرند: آنها به اشتباه سوراخ عبوری معمولی رسانا را که باید با ویژگی Via طراحی می شد به ویژگی Pad تنظیم کردند. قاعده کلی در صنعت PCB این است که سوراخ هایی با ویژگی های Pad به طور پیش فرض به عنوان سوراخ های پلاگین در نظر گرفته می شوند، با باز شدن مستقیم ماسک لحیم کاری و پاشش قلع سطح، و به طور کامل سطح مس را آشکار می کند. این منجر به وضعیتی می شود که شما به وضوح درخواست "پوشش تمام سوراخ ها با روغن" را دارید، اما سوراخ های رسانای روی بردی که دریافت می کنید، همگی پنجره های مسی هستند که به راحتی می تواند به دلیل "انحراف درک فرآیند" منجر به اختلاف بین دو طرف شود. منطق صحیح معمول این است که تمام سوراخهای رسانا که فقط برای رسانش بین لایهای استفاده میشوند و نیازی به جوش ندارند باید به طور یکنواخت روی ویژگی Via تنظیم شوند و کارخانه برد آنها را با توجه به نیاز روغن از طریق سوراخ با ماسک لحیم پوشانده است. |
ابتدا موضوع را روشن کنید: via و "via protect"
Via یک سوراخ فلزی روی PCB است که برای اتصال سیمها از لایههای مختلف استفاده میشود. بر اساس ساختار، عادات مهندسی را می توان به سه دسته تقسیم کرد:
Through Via: در کل ضخامت تخته، از بالا به پایین اجرا می شود و بیشتر مورد استفاده قرار می گیرد.
Blind Via: از سطح به یک لایه داخلی بدون نفوذ به کل تخته سوراخ کنید.
Buried Via: بین لایه های داخلی قرار دارد و از بیرون کاملا نامرئی است.
پس از حفاری و آبکاری، تنها یک لایه مس روی دیواره سوراخ آبکاری شد و فضای داخلی سوراخ به صورت حفره ای باقی ماند. اگر این حفره درمان نشود، در یک سری از فرآیندهای بعدی مشکل ایجاد می کند:
در طول ماسک لحیم کاری، جوهر به داخل سوراخ ها جریان می یابد و بقایایی را تشکیل می دهد که در دمای بالا تبخیر شده و حباب می شود.
هنگام پاشش قلع (تراز کردن هوای گرم)، قلع در سوراخ ریخته می شود، سوراخ را مسدود می کند یا دانه های قلع را پنهان می کند.
در طول لحیم کاری مجدد SMT، خمیر لحیم در کنار پد لحیم کاری در امتداد سوراخ "مکیده" می شود، در برخی موارد لحیم کاری کمتر و برخی دیگر دارای اتصال کوتاه هستند.
رطوبت، بقایای شار و گازهای خورنده از طریق سوراخ ها به داخل تخته وارد می شود و خطرات قابلیت اطمینان طولانی مدت را مدفون می کند.
یک تفاوت اساسی: آب بندی یا پر کردن
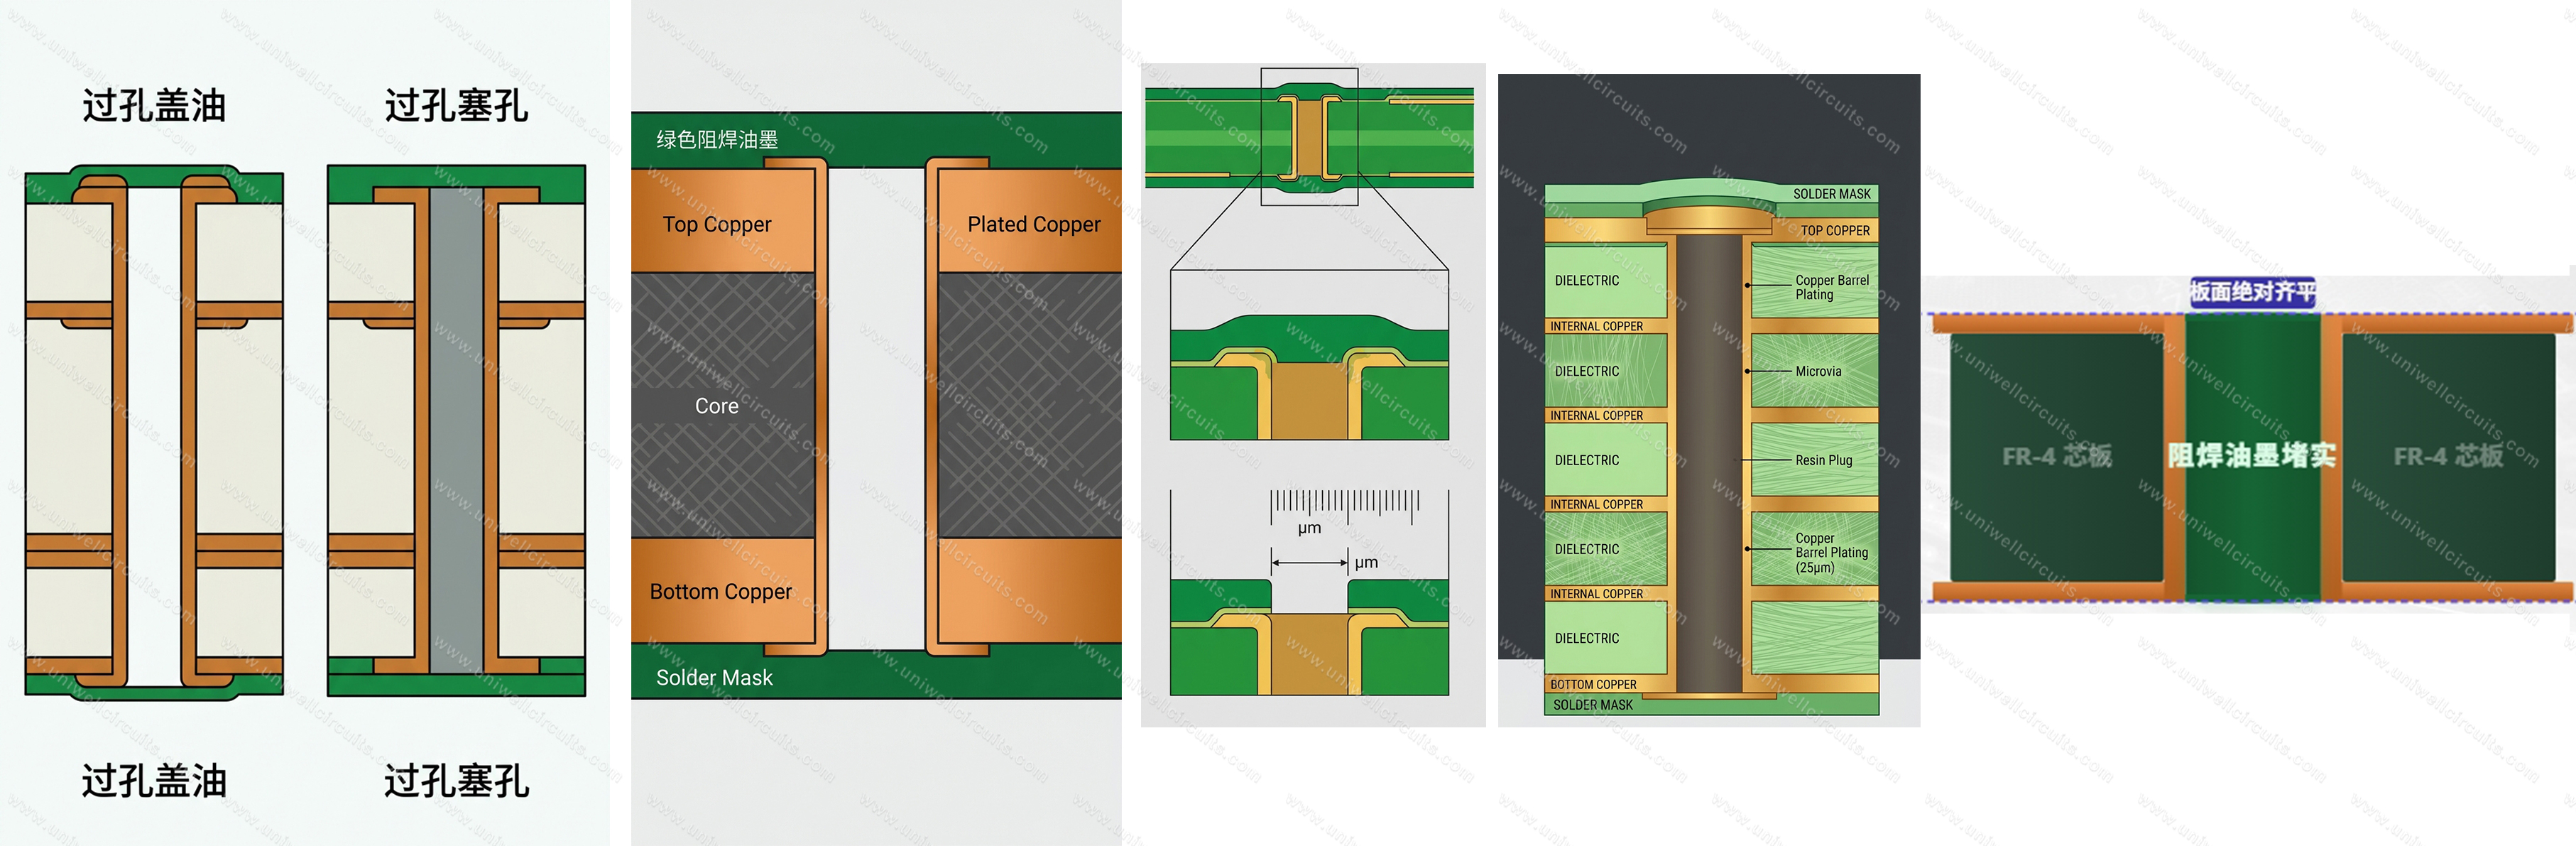
1. روغن پوشش سوراخ: بدون پر کردن سوراخ، مهر و موم کنید
حلقه لحیم کاری و سوراخ سوراخ ویا را با جوهر ماسک لحیم (که معمولاً به عنوان "روغن سبز" شناخته می شود) بپوشانید تا یک لایه محافظ عایق تشکیل شود، اما سوراخ هنوز بدون پر کردن توخالی است.
ویژگی ها: ساده ترین فرآیند و کمترین هزینه، گزینه های پیش فرض برای اکثر افراد هستندکارخانه های PCB، که معمولاً در نقل قول های معمولی قرار می گیرند.
پدیده ذاتی: "زردی/قرمزی روزنه". از آنجایی که جوهر یک مایع است، در هنگام پخت در دمای بالا از مرکز سوراخ به پایین جریان می یابد و باعث نازک شدن لایه جوهر در سوراخ می شود و رنگ پایه را آشکار می کند. این یک ویژگی ذاتی فرآیند درپوش روغن است که به طور گسترده در صنعت پذیرفته شده است.
محدودیت دیافراگم: سوراخ عبوری نباید خیلی بزرگ باشد و صنعت عموماً توصیه میکند از 0.5 میلیمتر تجاوز نکنید، در غیر این صورت ممکن است سوراخ روغن را پوشش ندهد یا حتی نور را از خود عبور ندهد.
-
2. از طریق سوراخ سوراخ: سوراخ را پر کنید
سوراخ دوشاخه یک ماده پرکننده است که برای پر کردن داخل سوراخ عبوری استفاده می شود و سوراخ را تا حد امکان با سطح تخته هم تراز می کند. حداقل دو نوع را باید در مهندسی متمایز کرد: -
سوراخ پلاگین جوهر (سوراخ پلاگین ماسک لحیم کاری): در فرآیند ماسک لحیم کاری، سوراخ با جوهر ماسک لحیم پر می شود و معمولاً از "عدم عبور نور سفید از سوراخ نور" به عنوان یک معیار بصری برای بازرسی استفاده می شود. هزینه کمتر از سوراخ های پلاگین رزین است، و آن را به راه حل حفاظتی "پایین ترین آستانه" برای مناطق BGA تبدیل می کند.سوراخ پلاگین رزین: سوراخ عبوری را با رزین اپوکسی تخصصی پر کنید، پس از پخت آن را صاف کنید و سطح را می توان با مس آبکاری کرد یا با ماسک لحیم پوشانید. پر شدن بالا، مسطح بودن سطح خوب، مقاومت در برابر حرارت و رطوبت قوی تر، و مقاومت در برابر خوردگی شیمیایی گزینه های رایج برای سناریوهای HDI، BGA و قابلیت اطمینان بالا هستند.
بزرگترین تفاوت با درپوش روغن این است که درپوش روغن فقط دهانه سوراخ را می پوشاند و سوراخ دوشاخه باید داخل سوراخ قرار گیرد.
قرار گرفتن در سناریوهای فرکانس بالا: این تفاوت بیشتر تقویت خواهد شد
اگر فقط یک مدار دیجیتال معمولی است، پوشاندن آن با روغن اغلب کافی است. اما پس از ورود به میدان فرکانس بالا/سرعت بالا، تاثیر روشهای پردازش از طریق به طور قابلتوجهی تقویت میشود، که کلید آن سه کلمه است: ناپیوستگی امپدانس، نایکنواختی دی الکتریک، و رزونانس شمع باقیمانده.
1. پاسهول ها ذاتاً ناپیوستگی امپدانس هستند
در فرکانسهای بالا (معمولاً در نظر گرفته میشود که به چند صد مگاهرتز میرسد یا زمانی که لبه بالارونده به اندازه کافی شیب دار است که اثرات خط انتقال را در نظر بگیرد)، Vias دیگر نمیتواند به عنوان "اتصالات سیم" ایدهآل در نظر گرفته شود. اساساً ساختاری با ظرفیت و اندوکتانس انگلی اضافی در بخش کوچکی از خط انتقال است:
ظرفیت انگلی می تواند زمان افزایش سیگنال را طولانی کرده و امپدانس موضعی را کاهش دهد.
اندوکتانس انگلی می تواند اثر بای پس را ضعیف کرده و امپدانس موضعی را افزایش دهد.
ترکیب این دو یک جهش امپدانس در via ایجاد می کند که منجر به انعکاس سیگنال، زنگ زدن و بدتر شدن نمودار چشم می شود. هرچه فرکانس بالاتر و لبه تندتر باشد، نمی توان از تاثیر مهمتر چشم پوشی کرد.
2. روغن پوشش: حفره ها و رسانه های ناهموار
داخل سوراخ پوشش روغن با هوا پر شده است. ثابت دی الکتریک هوا نزدیک به 1 است که تفاوت قابل توجهی با پانل های اطراف دارد. علاوه بر این، ضخامت ناهموار جوهر در دهانه سوراخ باعث ایجاد یک محیط متوسط ناهموار و ناپایدار در ناحیه سوراخ داخلی می شود. برای فرکانس های بالا، این به این معنی است:
محیط دی الکتریک معادل در اطراف via با فرآیند نوسان می کند و اطمینان از ثبات امپدانس را دشوارتر می کند.
حفره داخل سوراخ ممکن است در یک نقطه فرکانس خاص در تشدید شرکت کند و هر چه شمع باقیمانده طولانی تر باشد، آشکارتر است.
3. سوراخ دوشاخه: محیط یکنواخت تر است، اما "چه چیزی پر شود" بسیار مهم است
پس از پر کردن حفره، محیط در ناحیه سوراخ عبوری پیوسته تر و از نظر ساختاری پایدارتر می شود که برای ثبات امپدانس و قابلیت اطمینان مکانیکی مفید است. برای BGA، سوراخهای سینی و سایر سناریوها، میتواند به طور همزمان مشکلات صافی سطح و جلوگیری از از دست دادن خمیر لحیم کاری را حل کند.
- خواص دی الکتریک مواد پرکننده باید با بستر مطابقت داشته باشد. ثابت دی الکتریک رزین سوراخ پلاگین معمولاً در محدوده 3.0-4.5 است و رزین های تخصصی با فرکانس بالا معمولاً به تانژانت تلفات دی الکتریک به اندازه کافی کم نیاز دارند. اگر از مواد معمولی استفاده شود، ممکن است تلفات دی الکتریک جدید و عدم تطابق در مسیر ایجاد شود.
4. خود جوهر ماسک لحیم کاری را نادیده نگیرید
چه برای روکش و چه روغن وصل، جوهر ماسک لحیم کاری استفاده می شود. و جوهر "از نظر الکتریکی وجود ندارد" نیست:
ضریب تلفات (Df) ماسک لحیم کاری سبز معمولی تقریباً در محدوده 0.02-0.03 است که می تواند باعث تلفات قابل توجهی در فرکانس های بالا شود.
بنابراین، جوهر ماسک لحیم کم تلفات اغلب در طراحی با فرکانس فوقالعاده استفاده میشود و حتی پنجرههای ماسک لحیم کاری محلی بر روی خطوط میکرواستریپ کلیدی ساخته میشوند.
به عبارت دیگر، لایه روغنی که روی برد فرکانس بالا را می پوشاند، خود بخشی از محیط رسانه مسیر سیگنال است.
5. بقایای: یکی دیگر از "قاتل نامرئی" از طریق فرکانس بالا
برای تخته های چندلایه با فرکانس بالا و سرعت بالا، مسئله دیگری وجود دارد که باید همراه با سوراخ های via در نظر گرفته شود - از طریق خرد. از طریق سوراخها فقط باید در لایههای خاصی به هم متصل شوند، و ستونهای مسی استفاده نشده به «آنتنهای» معلق تبدیل میشوند که در فرکانسهای خاص طنین انداز میشوند و بازتاب و تلفات را تشدید میکنند. روشهای پاسخ مهندسی شامل حفاری پشتی، سوراخهای مدفون کور و سوراخهایی در تشت است. این همچنین توضیح می دهد که چرا تخته های پرسرعت با فرکانس بالا اغلب الزامات بسیار سخت گیرانه تری برای عملیات سوراخ دار نسبت به تخته های معمولی دارند.
نحوه انتخاب: یک منطق قضاوت عملی
به طور کلی، انتخاب روشهای درمان از طریق سوراخ از سه بعد قابل بررسی است:
آیا ویا نزدیک به پد لحیم کاری است که در پایین BGA قرار دارد یا در سوراخ عبوری؟
بله ← اولویت بندی سوراخ های بسته (در صورت اجازه، سوراخ های رزین را انتخاب کنید)
خیر → به مرحله بعد بروید
2. آیا این یک برنامه کاربردی با فرکانس بالا، سرعت بالا و قابلیت اطمینان بالا است؟
بله → با روغن یا سوراخ های پریز با کیفیت بالا بپوشانید، از باز کردن پنجره ها خودداری کنید و سعی کنید تا حد امکان از ثبات امپدانس اطمینان حاصل کنید.
خیر → درپوش روغن معمولی کافی است
3. آیا بسیار هزینه گرا است و ریسک فرآیند قابل کنترل است؟
بله ← استفاده از پوشش روغن به عنوان پیش فرض، هنگام باز کردن پنجره ها احتیاط کنید
خیر ← آب بندی روغن را اولویت بندی کنید، مناطق کلیدی دارای سوراخ های محلی هستند
خلاصه یک جمله: روغن پوششی راهحل بهینه پیشفرض برای اکثر پروژهها است و سوراخهای پلاگین راهحلی برای ارتقای درخواستی در BGA، سوراخهای دیسک، فرکانس بالا و سرعت بالا، قابلیت اطمینان بالا و سناریوهای دیگر هستند. این دو «چه کسی جایگزین چه کسی» نیست، بلکه «تطابق بر صحنه» است.